Artykuł sponsorowany
Laser, plazma czy woda — gdzie każda metoda cięcia metalu ma sens
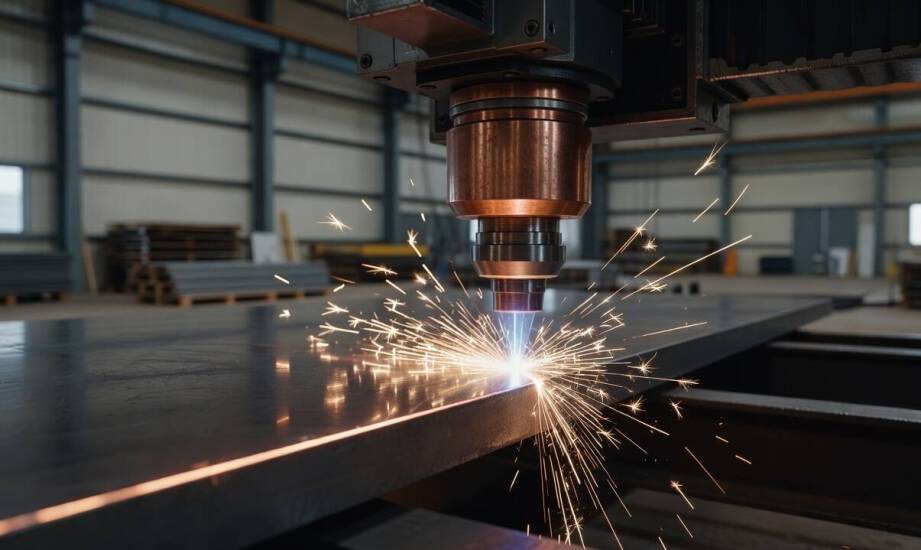
Dobór technologii cięcia metalu determinuje jakość krawędzi, czas realizacji oraz całkowite koszty produkcji. Współczesny przemysł wymaga coraz większej precyzji, co zmusza inżynierów do dokładnej analizy dostępnych metod wytwarzania. Ten sam stalowy element może wymagać zupełnie innej obróbki przy zmianie grubości blachy lub po zawężeniu tolerancji wymiarowych. Seryjna produkcja cienkich obudów maszynowych rządzi się innymi prawami niż jednostkowe wycinanie masywnych płyt fundamentowych. Przemysł opiera się najczęściej na trzech sprawdzonych rozwiązaniach: wiązce lasera, strumieniu plazmy oraz wodzie pod ogromnym ciśnieniem. Każdy z tych procesów inaczej ingeruje w fizyczną strukturę materiału. Świadomy wybór odpowiedniego parku maszynowego wymaga zrozumienia zjawisk zachodzących w strefie cięcia.
Mechanizmy fizyczne a struktura obrabianego detalu
Technologie termiczne i mechaniczne w odmienny sposób oddziałują na przecinaną powierzchnię. Obróbka laserowa wykorzystuje mocno skupioną wiązkę światła, która błyskawicznie nagrzewa punkt roboczy do temperatury kilku tysięcy stopni Celsjusza. Dochodzi wówczas do stopienia i częściowego odparowania metalu w mikroskopijnym obszarze. Nowoczesne systemy światłowodowe zapewniają bardzo wysoką precyzję wymiarową i świetnie radzą sobie nawet z miedzią czy mosiądzem. Proces ten generuje jednak strefę wpływu ciepła wzdłuż linii podziału. Takie lokalne przegrzanie może delikatnie utwardzić krawędź stali, co czasami utrudnia późniejsze operacje gwintowania otworów.
Cięcie plazmowe opiera się na wykorzystaniu energii elektrycznej. Skoncentrowany łuk pomiędzy elektrodą a materiałem jonizuje przepływający gaz, tworząc plazmę o temperaturze przekraczającej 20 000 °C. Strumień kinetyczny topi metal i natychmiast wydmuchuje go w dół szczeliny. Technika ta wprowadza do materiału znaczne ilości energii cieplnej, co skutkuje głębszą strefą odkształceń oraz widocznymi przebarwieniami. Proces ten można stosować wyłącznie do cięcia stopów dobrze przewodzących prąd.
Rozdzielanie materiału strumieniem wody stanowi z kolei proces całkowicie zimny. Maszyny typu waterjet wykorzystują ciecz sprężoną do ciśnienia przekraczającego 4000 barów, wymieszaną z drobnym, twardym ścierniwem. Taka mieszanka opuszcza dyszę z prędkością ponaddźwiękową. Mechaniczna erozja usuwa cząsteczki metalu bez ryzyka powstania odkształceń termicznych. Krawędź pozostaje czysta, nienagrzana i nie zmienia swojej pierwotnej struktury krystalicznej. Waterjet bez problemu wycina ostre narożniki i ciasne promienie. Technologiczną przeszkodę stanowią natomiast bardzo drobne i lekkie detale, które potężny strumień hydro-ścierny może zniszczyć lub wyrwać z rusztu mocującego.
Ograniczenia grubościowe, precyzja wymiarowa i realia produkcji
Parametry geometryczne cięcia wyznaczają ekonomiczne granice dla każdej z omawianych metod. Szerokość powstającej szczeliny decyduje o możliwości wykonania drobnych ażurów oraz wpływa na procentowy odpad surowca z arkusza. Laser wypala ścieżkę o szerokości zaledwie 0,2 mm. Strumień wodny potrzebuje przestrzeni roboczej rzędu od 0,8 do 1 mm. Plazma charakteryzuje się najszerszym rzazem, nierzadko dochodzącym do 4 mm. Z perspektywy przedsiębiorstw zlecających cięcie laserem w Małopolsce, wąska szczelina i powtarzalność na poziomie ±0,1 mm to kluczowe argumenty przemawiające za tą technologią przy dużych seriach.
Grubość obrabianego arkusza drastycznie zmienia przydatność poszczególnych urządzeń. Maszyny laserowe zachowują najwyższą wydajność przy stali konstrukcyjnej o grubości do 25 mm oraz aluminium do około 30 mm. Cięcie grubszych płyt za pomocą światła drastycznie zwalnia i obniża jakość wykończenia. Systemy plazmowe ujawniają swój pełen potencjał przy grubościach przekraczających 16 mm. Pozwalają one szybko i stosunkowo tanio rozcinać pancerne blachy o grubości 50 mm. Kosztem jest jednak mniejsza dokładność oraz charakterystyczne ukosowanie krawędzi.
Strumień wody wygrywa w starciu z ekstremalnie grubymi materiałami. Technologia ta pozostaje skuteczna przy stalowych blokach o grubości 100, a nawet 200 mm. Zmiana gabarytów wpływa głównie na prędkość posuwu głowicy tnącej, ale nie zatrzymuje samego procesu cięcia. Waterjet przegrywa natomiast ekonomicznie przy masowej produkcji z cienkich blach, gdzie ustępuje wydajności rynkowym laserom.
Nowoczesne zakłady obróbki dobierają profil maszynowy bezpośrednio pod potrzeby docelowego sektora. Firma ZUMEC specjalizuje się w operacjach wykorzystujących maszyny CNC, z wyraźnym naciskiem na stal węglową i aluminium. Integracja cięcia z kolejnymi procesami technologicznymi pozwala przyspieszyć realizację złożonych zleceń. Wycięte formatki mogą bezpośrednio trafić na stanowiska obróbki skrawaniem, do komory śrutowania oraz własnej lakierni proszkowej.
Technologiczna różnorodność na rynku cięcia metali wynika bezpośrednio z nieskończonej liczby zastosowań przemysłowych. Podjęcie decyzji o wyborze konkretnego urządzenia wytwórczego zawsze wymaga weryfikacji kilku czynników:
- gatunku obrabianego metalu i jego przewodności,
- nominalnej grubości surowca,
- tolerancji wymiarowych założonych przez konstruktora,
- akceptowalnej szerokości szczeliny cięcia.
Kierowanie się wyłącznie ceną operacji maszynowej bywa zwodne, jeśli surowa krawędź wymusi na ekipie montażowej kosztowne szlifowanie i wykańczanie detalu. Optymalizacja procesów produkcyjnych opiera się na znalezieniu technologicznego balansu między jakością krawędzi, szybkością pracy obrabiarki a fizycznymi możliwościami wybranej metody.
Kategorie artykułów
Polecane artykuły

Dlaczego warto inwestować w kompaktowe dostawcze pojazdy dla swojej firmy?

Dlaczego lekka chustka z daszkiem ma znaczenie w codziennym komforcie chłopca

Klasyczne pasty do lodów a smakowe preferencje klientów
